企业:青岛同创包装器材有限公司
邮箱:qdtcpack@163.com
联系人:董女士 18266218061
地址:青岛城阳区瑞阳路
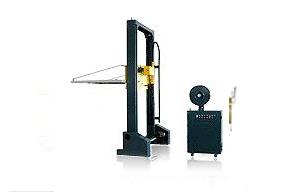
全自动打包机作为现代化包装物流生产线上不可或缺的关键设备,其结构设计与力学原理直接决定了打包效率、捆扎质量及设备运行的长期稳定性。与半自动或手动打包机不同,全自动打包机实现了从送带、收紧、热合粘接到切断、退带的全程自动化作业,无需人工干预,广泛适用于造纸、纺织、建材、电子及快递物流等行业的高速生产线。其整机结构由机架系统、送退带机构、张紧机构、热熔粘合系统、切带装置及电气控制系统六大核心模块组成,各模块精密协同,在极短的时间内完成一次完整的打包循环。
机架系统是整台设备的承载基础,采用高强度钢板折弯焊接而成,经整体退火处理消除焊接应力,确保长期高频运行中结构不发生变形。机架内部设计有合理的加强筋板,形成封闭式箱形截面,显著提升了整机的抗振性和刚性。工作台面经精密铣削加工,平面度控制在0.05mm以内,为被包装物提供了平整稳定的承托平台。拱门式带道结构是打包机的标志性部件,其截面采用轻质高强度铝合金材料,内壁镶嵌超高分子量聚乙烯耐磨衬条,打包带在拱门通道内高速滑行时摩擦阻力极小,同时具有优异的自润滑性和耐磨性,使用寿命可达百万次以上。拱门高度和宽度可根据包装物尺寸进行定制,标准规格通常覆盖宽度400~1200mm、高度200~800mm的范围。
送退带机构是全自动打包机动力传动的核心环节。该机构由驱动电机、减速齿轮组、送带轮和压带轮组成。送带轮采用高摩擦系数的聚氨酯包胶材质,通过伺服电机或变频电机驱动,实现精准的送带长度控制。在送带阶段,电机正向旋转将打包带从带盘引出,经储带箱、导带槽送入拱门轨道并环绕包装物一周返回机头。退带阶段,电机反向旋转将多余的打包带收回储带箱,同时拉紧带子使其紧贴包装物表面。送带速度通常设定在2~3m/s,每次送带长度误差控制在±2mm以内,既保证了高效率又避免了带材浪费。压带轮采用气动或弹簧压紧方式,提供恒定的夹持力,防止打滑。
张紧机构与热熔粘合系统共同完成打包的最终锁紧。当打包带环绕包装物并穿过机头后,张紧轮组在气缸或伺服驱动下动作,对打包带施加预定值的张力,张力范围可在50~400N之间无级调节,适应不同材质和规格的打包带(PP带或PET带)。张力设定过高可能压损包装物或拉断带子,过低则导致捆扎松弛,因此精确的张力控制是全自动打包质量的关键。达到设定张力后,热熔粘合系统启动,高频电热刀迅速加热至250~350℃,在气缸推动下切入两层打包带重叠部位,使带材表面瞬间熔融,随后冷却压合头将熔融部分压紧并保持0.3~0.5秒,形成牢固的搭接焊点。焊点的拉断力不低于带材本身断裂强度的85%。整个打包循环从送带到复位完成仅需1.5~3秒,最高单机速度可达每分钟30~45道次。这种高效的结构设计和精密的力学控制,使全自动打包机成为现代高速生产线终端包装环节最可靠的自动化装备。