企业:青岛同创包装器材有限公司
邮箱:qdtcpack@163.com
联系人:董女士 18266218061
地址:青岛城阳区瑞阳路
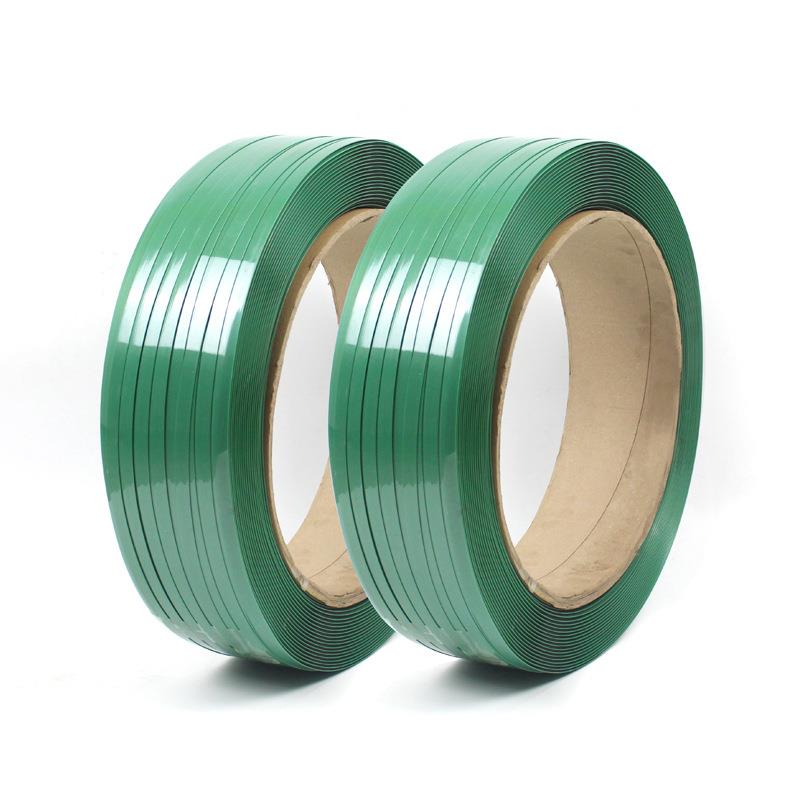
打包带作为现代化包装物流行业中应用最广泛的捆扎材料,其材质种类和生产工艺直接决定了产品的力学性能、使用成本及适用范围。目前市场上主流的打包带产品按材质可分为聚丙烯(PP)打包带和聚酯(PET)打包带两大类,此外还有少量用于特殊场合的钢带、复合纤维带和纸带等。PP打包带以其质轻、成本低、延伸率适中的特点,占据轻中型包装市场的主要份额,广泛适用于纸箱、纸板、印刷品及轻工产品的自动或手动打包。PET打包带则以其高强度、高模量、优良的抗松弛性能和耐候性,逐渐替代钢带应用于重型包装领域,如钢材捆扎、铝锭打包、瓷砖码垛及木箱加固等。
PP打包带的生产原料主要为等规聚丙烯树脂,辅以少量填充剂(如碳酸钙或滑石粉)、色母粒及抗老化剂。原料经过高速混合机搅拌均匀后,进入单螺杆挤出机。挤出机料筒温度分段控制在180~230℃之间,熔融的聚丙烯经过T型模头挤出成为带状熔体。这一阶段的关键工艺参数是熔体压力与温度的稳定性,任何波动都会导致带材宽度和厚度的不均匀。从模头出来的高温带坯立即进入冷却水槽进行急冷定型,冷却水温控制在20~40℃,冷却长度约为2~4米。快速冷却使聚丙烯分子链在无定形状态下被“冻结”,为后续的拉伸取向工序准备适宜的结晶结构。
拉伸工序是打包带生产中决定产品力学性能的核心环节。经过冷却定型的带坯依次通过多组拉伸辊,在加热烘箱或热水的辅助下进行双向拉伸。纵向拉伸倍率通常设定在4~6倍之间,该过程使聚丙烯分子链沿拉伸方向高度取向,大幅提高了带材的抗拉强度和弹性模量。经过拉伸的带材随后进入热定型区,在略低于拉伸温度的条件下进行退火处理,消除内应力并稳定分子取向结构,同时赋予成品适宜的尺寸稳定性。定型后的带材再经过压花辊组,在带材表面压印出网格纹、人字纹或菱形纹等图案。压花的目的是增加打包带表面的摩擦系数,防止打包过程中滑带,同时增加带子的外观质感。最后,带材经冷却、牵引、张力控制后,由收卷机缠绕成规定直径和宽度的盘卷,每卷长度依据规格不同从1000米至6000米不等。
PET打包带的生产工艺与PP带存在明显差异。PET原料需预先进行结晶干燥处理,含水率必须控制在50ppm以下,否则高温熔融时会发生水解降解,严重降低产品强度。挤出温度较PP更高,约在260~290℃之间。PET带的拉伸倍率通常为5~7倍,由于PET分子链的刚性较大,拉伸后获得的强度和模量远高于PP带,抗拉强度可达400~600MPa,断裂伸长率控制在10%~16%之间,既保证了足够的断裂韧性,又避免了过高的延伸导致打包松弛。表面处理方面,PET带可采用电晕处理或涂覆增粘层,提高带材表面的附着性,确保热熔焊点牢固可靠。无论是PP还是PET打包带,其宽度规格一般从5mm到32mm不等,厚度从0.3mm到1.5mm,用户可根据包装物的重量和尺寸选择合适的带型。质量检验方面,打包带出厂前需经过严格的全项目检测,包括抗拉强度、断裂伸长率、偏斜度、宽度公差、厚度公差及接头强度等指标,确保每一卷产品都符合国家和行业标准。这种精细化的分类生产和严格的工艺管控,使打包带能够满足从轻工日用到重型工业的多层次需求。