企业:青岛同创包装器材有限公司
邮箱:qdtcpack@163.com
联系人:董女士 18266218061
地址:青岛城阳区瑞阳路
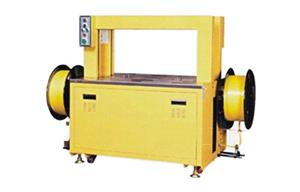
全自动打包机在包装生产线中承担着产品捆扎定型的关键职能,其捆扎机构是整台设备的核心执行单元。捆扎机构由拱形导轨、送带轮、收紧轮、咬合装置及切刀等部件组成,其中拱形导轨引导打包带环绕待捆扎物形成闭环,其精度和表面状态直接决定打包带能否顺畅通过并准确进入咬合槽。在长期高频运行中(每分钟可达12~15包,日均运行16小时以上),拱形导轨与摆杆承受周期性冲击和滑动摩擦,易产生偏斜位移和表面磨损,导致打包带无法准确进入咬合槽,出现卡带、带位偏移甚至断带故障。偏斜的典型表现为打包带从拱形导轨出口至咬合槽的路径发生偏移,带条不能准确覆盖于捆扎物设定的捆扎位置,偏移量超过3毫米时即判定为不合格捆扎。偏斜的成因多为机架固定螺栓长期振动松脱,或导轨连接销轴磨损,使拱形导轨与打包物中心线的垂直度偏差超过0.5毫米/米。导轨内壁与滑块的接触面长期滑动摩擦,表面硬化层磨损后使送带阻力由正常值15~20牛增至35~50牛,引起送带电机过载,电流升高15%~20%。
针对上述问题,需要从检测校准、磨损修复和润滑维护三个维度实施系统性修复调整。检测校准时,首先应停机并切断气源电源,使用激光对中仪或拉线法检测拱形导轨与打包物中心线的垂直度偏差。在拱形导轨入口和出口处各设置一个测量点,记录偏移量。若偏差超过0.5毫米/米,需松开拱形导轨底座的固定螺栓(通常为M12×80规格,拧紧扭矩约80牛·米),在底座与机架之间加设不锈钢调节垫片(厚度0.2~1.0毫米),调整至垂直度偏差不大于0.3毫米/米后重新锁紧螺栓,并加装防松螺母或涂覆螺纹锁固胶(中等强度,如乐泰243)。对于导轨连接销轴磨损引起的间隙增大(轴向窜动超过0.2毫米),需更换同规格销轴,新销轴材质选用40Cr钢,调质处理硬度HRC 28~32,配合自润滑铜套(含油率≥18%),装配后销轴与铜套的径向间隙控制在0.02~0.05毫米。磨损修复方面,导轨内壁若出现深度超过0.3毫米的沟槽或表面粗糙度Ra超过1.6微米,需进行修复处理。轻微磨损可采用表面抛光处理,用油石(粒度400#~800#)沿导轨长度方向手工打磨至表面粗糙度Ra≤0.8微米。严重磨损需采用堆焊耐磨合金(硬质合金焊条D707)后上磨床精加工,恢复表面硬度至HRC 55~60,并保证导轨内壁两侧的平行度偏差不大于0.1毫米/米。
润滑维护方面,导轨滑动面每工作200小时需加注高温锂基润滑脂(NLGI 2级,滴点≥260℃),加注量以润滑脂从导轨间隙中微微挤出为宜(约每米导轨2~3克),过多会吸附粉尘加速磨损,过少则润滑不足。摆杆销轴同样需每200小时加注润滑脂,同时检查销轴磨损情况,若销轴直径磨损超过原尺寸的2%(如16毫米磨损至15.68毫米以下),则需及时替换。调整完成后,应进行空载试运行,以每分钟10包的速度连续打包50次,观察打包带运行轨迹是否平顺,咬合槽入位是否准确,所有捆扎位置偏差应不大于2毫米,且无卡顿或异响。在试运行过程中若发现送带仍有顿挫感,则需检查导轨内壁是否存在局部凸起或毛刺,用细砂纸(1000#)打磨光滑后重新测试。通过上述偏斜校准、磨损修复与润滑维护相结合的综合性修复调整方案,全自动打包机捆扎机构的故障率可降低60%以上,捆扎位置精度恢复至±2毫米以内,设备综合运行效率稳定在95%以上。